Почему приемочные испытания важны
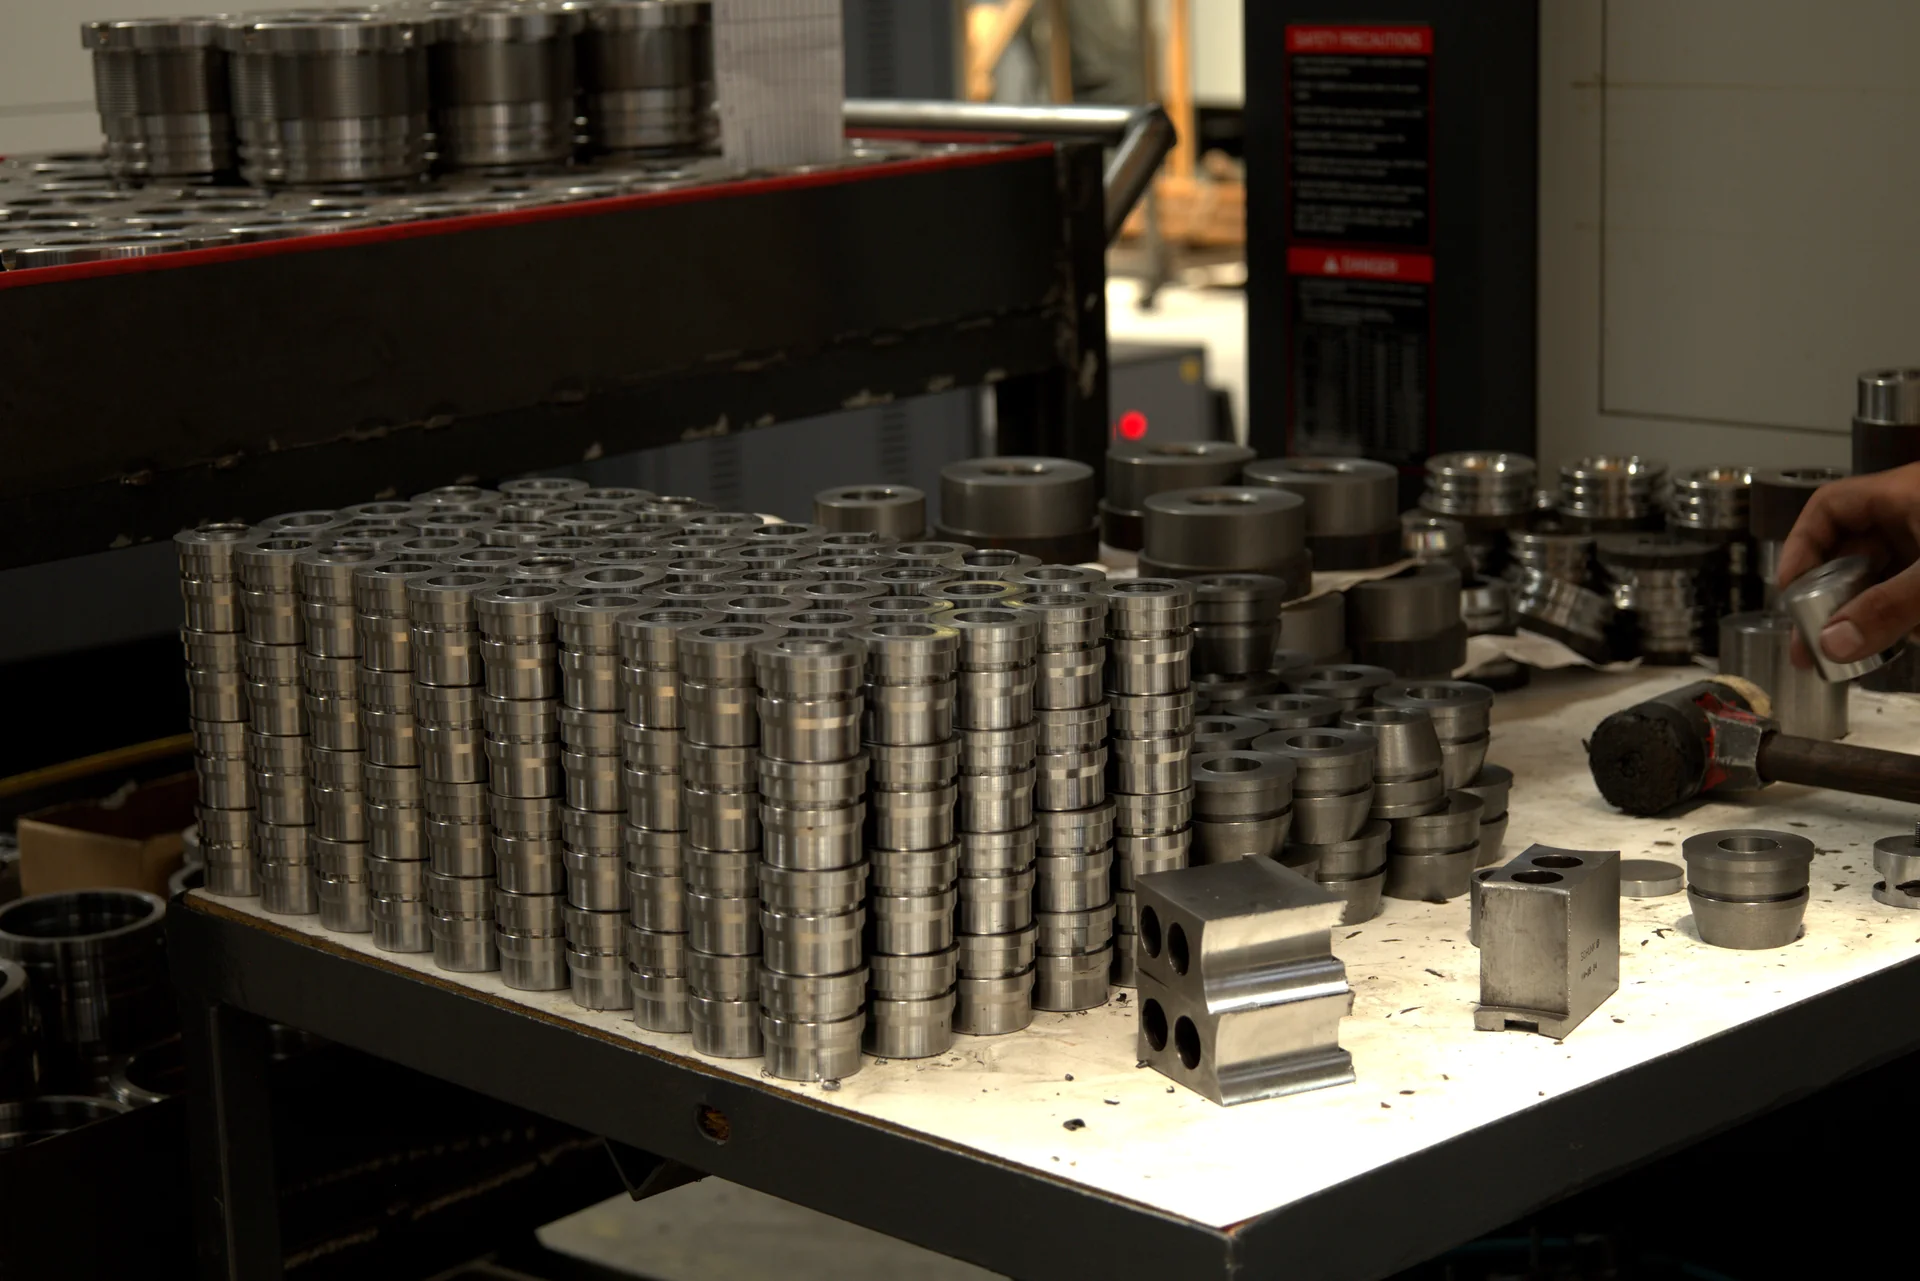
Гидроцилиндр относится к компонентам, работающим под давлением: дефект, пропущенный на заводе, превращается в отказ у заказчика. Заводское приемочное испытание проверяет каждый отдельный цилиндр, а не только конструкцию или выборку. Ошибки сборки, повреждения уплотнений и пористость выявляются до установки цилиндра на машину. В HPS механообработка, сварка, сборка и испытания выполняются на собственной площадке 20 000 м2 в Конье/Каратай, поэтому результаты испытаний напрямую возвращаются в производство. Для покупателей, экспортирующих технику, документированное испытание также служит основой прослеживаемых записей качества.
ISO 10100 и испытательное давление до 1,5-кратного номинального
Стандарт ISO 10100 определяет приемочные испытания гидроцилиндров. HPS испытывает каждый цилиндр по этому стандарту при давлении до 1,5-кратного номинального. Цилиндры HPS рассчитаны на рабочее давление от 200 до 250 бар; при номинале 250 бар испытательное давление составляет до 375 бар. Запас по давлению доказывает, что гильза, сварные швы, шток, а также статические и динамические уплотнения выдерживают нагрузки выше любых ожидаемых в нормальной эксплуатации. Безопасность системы регулируется ISO 4413, а усталостные характеристики рассматриваются отдельно по ISO 10771-1.
Процедура на испытательном стенде шаг за шагом
Испытание проводится на специализированном стенде в фиксированной последовательности. Сначала цилиндр прогоняется на полный ход для подтверждения плавности движения, правильной длины хода и работы портов. Затем проверка внутренней утечки подтверждает, что рабочая жидкость под давлением не перетекает мимо поршня из одной полости в другую. Далее при проверке наружной утечки осматриваются уплотнение штока, присоединения портов и сварные швы на видимые утечки при испытательном давлении. В завершение выполняется проверка просадки (удержания): цилиндр нагружается давлением в фиксированном положении, и перемещение штока отслеживается во времени; измеримая просадка указывает на внутренний переток. К отгрузке допускаются только цилиндры, прошедшие все этапы.
Что технически означает внутренняя утечка
Внутренняя утечка представляет собой переток жидкости из полости высокого давления в полость низкого давления через уплотнение поршня, так называемый байпас поршневого уплотнения. Цилиндр продолжает двигаться, поэтому дефект снаружи не виден, однако груз ползет под давлением, а способность удерживать нагрузку теряется. На стенде это обнаруживается как просадка штока при удержании цилиндра под давлением в фиксированном положении. Концепция критериев приемки проста: просадка и утечка должны оставаться в пределах, определенных для испытания, прежде чем цилиндр будет принят. Материал уплотнений также важен: стандартно HPS применяет NBR примерно до 90 C, доступны варианты HNBR, PU, FKM и PTFE, а окончательный выбор проверяется инженерами.
Документация: протокол испытания давлением и EN 10204 3.1
На каждый принятый цилиндр по запросу оформляется протокол испытания давлением. Для прослеживаемости материалов по запросу предоставляются сертификаты EN 10204 3.1 на несущие давление компоненты, такие как гильза и шток. Типовые документируемые материалы: гильза DIN 2391-2 ST52 / EN 10305-1 E355 и шток CK45 или 42CrMo4. Эти документы позволяют службе качества связать каждый цилиндр с результатом испытания и документацией на материалы. HPS экспортирует в 49 стран под HS-кодом 8412.21 на условиях EXW, FCA, CIP, CIF и DAP; сертификаты передаются вместе с коммерческими документами.
Смежные проверки: хромовое покрытие штока и допуск хонингования H8-H9
Испытание давлением является финальным контролем, но долговременную герметичность определяют две более ранние проверки. Штоки изготавливаются из прутка CK45 или 42CrMo4 со слоем твердого хрома толщиной около 30 мкм (не менее 20 мкм). Пруток приходит от сертифицированного поставщика с сертификатом EN 10204 3.1 и проходит входной контроль. Трубу для гильзы закупают уже хонингованной с допуском H8-H9, что дает внутренней поверхности геометрию и чистоту, необходимые поршневому уплотнению для надежной герметизации. Качество покрытия штока и допуск отверстия напрямую влияют на наружную утечку по уплотнению штока и внутренний переток на поршне. Все технические параметры, включая онлайн-расчеты усилия и продольного изгиба, доступны в онлайн-конфигураторе на сайте HPS.
- Как подобрать гидроцилиндр: диаметр поршня, шток, ход и давление →
- Продольный изгиб по Эйлеру в гидроцилиндрах: когда длинный ход определяет конструкцию →
- Ступени телескопических цилиндров: как проектируются многоступенчатые цилиндры →
- Гидроцилиндр одностороннего, двустороннего действия или телескопический: гид по выбору →
- Диагностика неисправностей гидроцилиндра: дрейф, наружная утечка, шум и медленный ход →